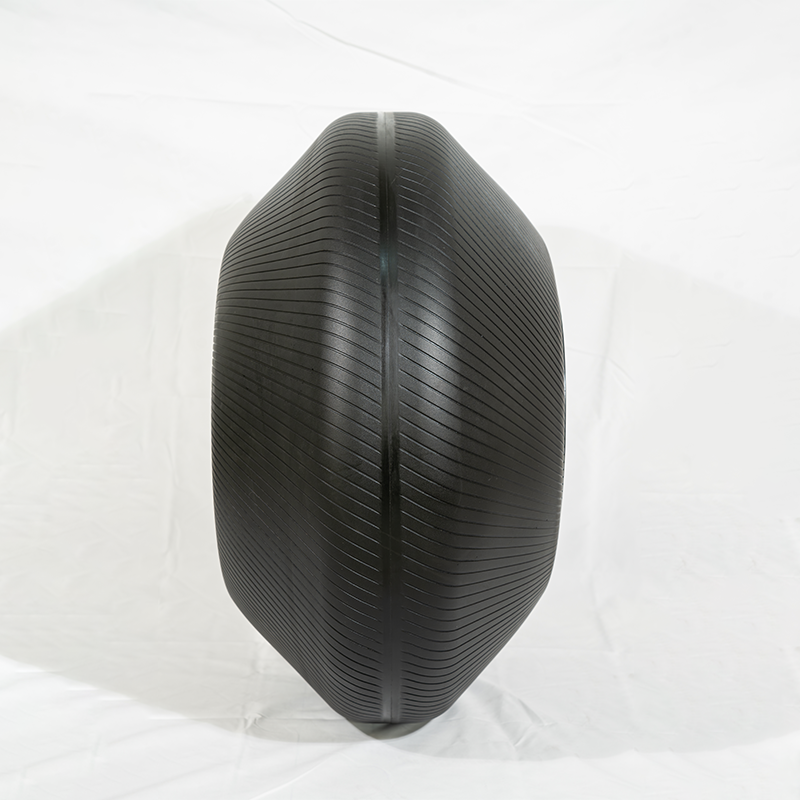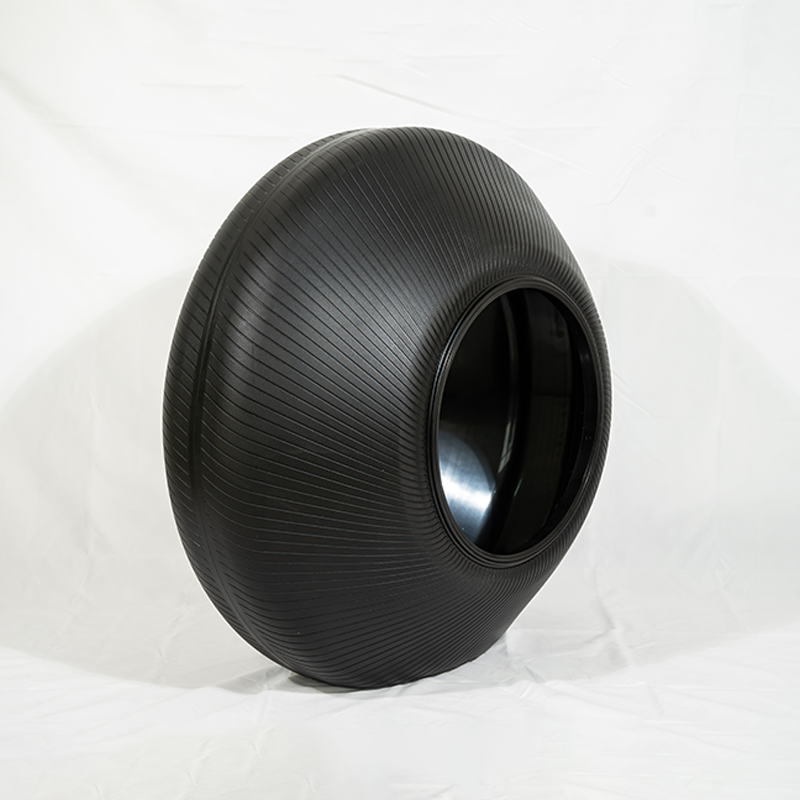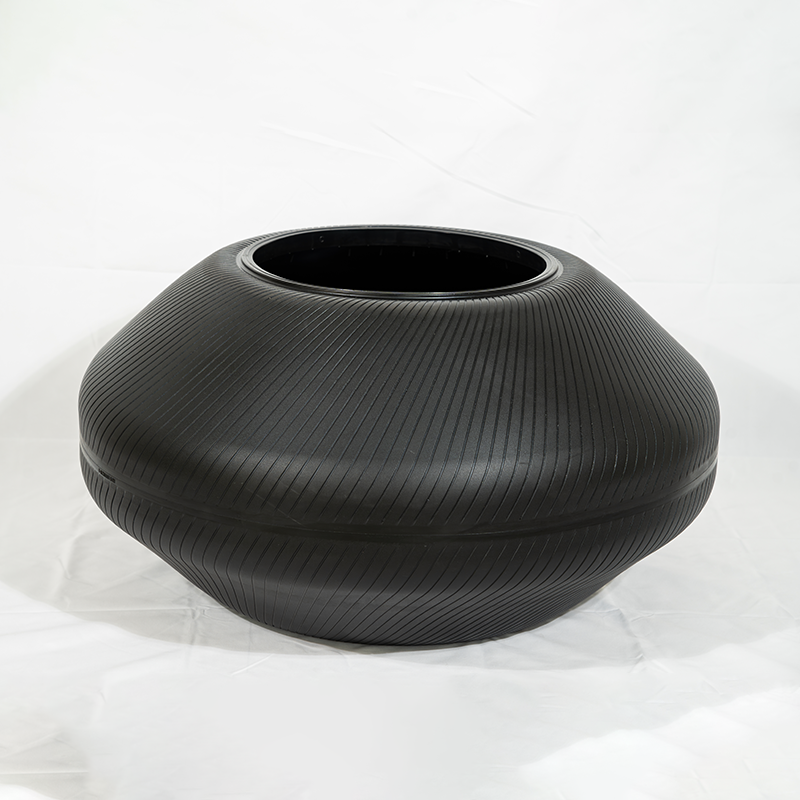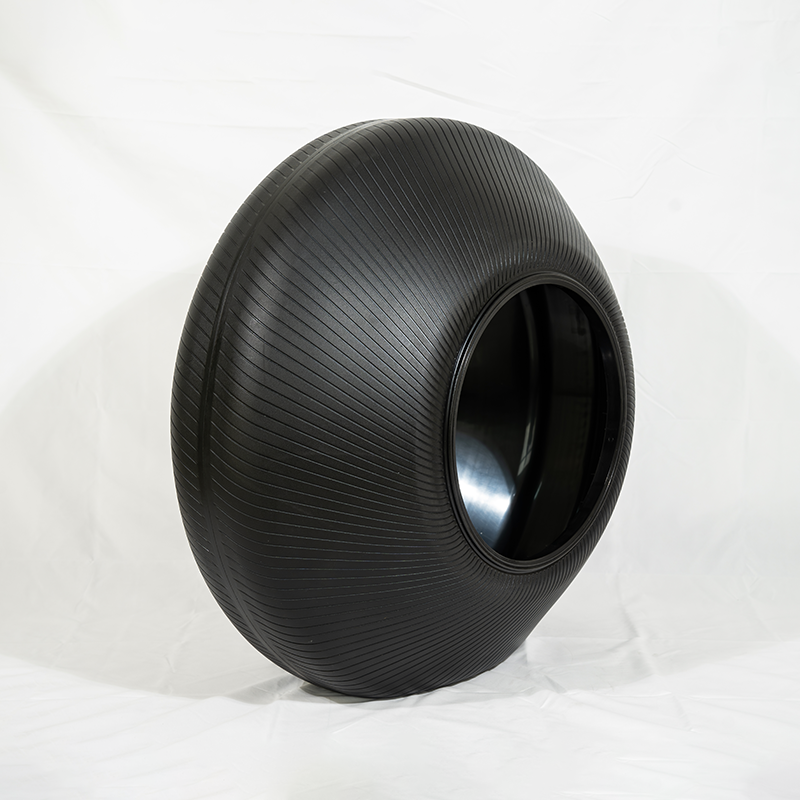
Вулканизационная камера с паровой рубашкой: цена от производителя 2026
2026-09-01
- Вулканизационная камера с паровой рубашкой: цена от производителя и технические решения 2026 года
- Что такое вулканизационная камера с паровой рубашкой и принцип её работы
- Где применяется вулканизационная камера с паровой рубашкой: отраслевые сценарии
- Основные технические характеристики и параметры выбора
- Диапазон цен и факторы формирования стоимости в 2026 году
- Как выбрать поставщика: критерии надежности и E-A-T
- Сравнение технологий нагрева: Паровая рубашка vs Прямой пар vs Электричество
- Логистика, монтаж и пусконаладочные работы
- Типичные ошибки при выборе и эксплуатации
- FAQ: Часто задаваемые вопросы о вулканизационных камерах
- Заключение и рекомендации по закупке
Вулканизационная камера с паровой рубашкой: цена от производителя и технические решения 2026 года
Вулканизационная камера с паровой рубашкой представляет собой высокотехнологичное промышленное оборудование, предназначенное для термической обработки резиновых смесей под давлением насыщенного пара. В условиях производственного цикла 2026 года данное оборудование остается золотым стандартом для обеспечения равномерного прогрева крупногабаритных изделий, таких как шины, конвейерные ленты и гидроизоляционные мембраны. Ключевое отличие конструкции заключается в наличии двойной стенки (рубашки), через которую циркулирует теплоноситель, что исключает прямой контакт продукта с конденсатом и гарантирует стабильность физико-механических свойств вулканизата.
Для технических директоров и закупщиков промышленных предприятий актуальность данного оборудования обусловлена жесткими требованиями к энергоэффективности и качеству конечного продукта. Прямые поставки от производителя позволяют оптимизировать капитальные затраты (CAPEX) на 15–20% по сравнению с посредническими схемами, а также обеспечивают адаптацию технических характеристик под специфические ГОСТ или международные стандарты EAC/CE. В данном материале мы подробно разберем конструктивные особенности, методику расчета стоимости, логистические аспекты и критерии выбора, которые влияют на итоговую цену и окупаемость инвестиций в 2026 году.
Что такое вулканизационная камера с паровой рубашкой и принцип её работы
В основе технологии лежит процесс пространственной сетки полимерных цепей под воздействием температуры и давления. Вулканизационная камера с паровой рубашкой функционирует по принципу косвенного нагрева. В отличие от камер прямого впрыска пара, где продукт омывается паром напрямую, здесь тепло передается через металлическую перегородку корпуса.
Конструктивно установка состоит из следующих узлов:
- Герметичный цилиндр (автоклава): Изготавливается из низколегированной стали (например, 09Г2С или аналоги), способной выдерживать рабочее давление до 1.6–2.5 МПа.
- Паровая рубашка: Полость между внутренней и внешней оболочками камеры. Именно здесь происходит конденсация пара, отдающего скрытую теплоту фазового перехода стенкам камеры.
- Система трубопроводов и арматуры: Включает входные клапаны подачи пара, конденсатоотводчики (trap valves) для удаления образовавшегося конденсата и воздухоотводчики для предотвращения образования воздушных пробок.
- Система управления (АСУ ТП): Современные контроллеры 2026 года интегрируют PID-регуляторы для поддержания температуры с точностью ±1°C, что критично для предотвращения «недовулка» или «перевулка» резины.
Принцип действия базируется на том, что насыщенный пар, поступающий в рубашку, конденсируется на внутренней поверхности стенки, передавая ей огромное количество энергии. Тепло затем проникает внутрь камеры за счет теплопроводности металла и конвекции воздуха (или инертного газа), нагревая загруженные изделия. Такой метод обеспечивает более мягкий и равномерный температурный профиль по всему объему загрузки, минимизируя внутренние напряжения в резиновых изделиях сложной геометрии.
Где применяется вулканизационная камера с паровой рубашкой: отраслевые сценарии
Специфика оборудования определяет его использование в отраслях, где качество поверхностного слоя и однородность структуры материала являются критическими параметрами. Рассмотрим два детальных инженерных сценария применения.
Сценарий 1: Производство крупногабаритных шин для горной техники
В производстве шин диаметром более 2 метров использование прямого пара часто приводит к дефектам поверхности («рябь») из-за капель конденсата. Камера с паровой рубашкой решает эту проблему.
- Температурный режим: 140–160°C.
- Давление: 0.6–0.8 МПа.
- Время цикла: 12–18 часов (в зависимости от толщины протектора).
- Экономический эффект: Снижение брака по причине поверхностных дефектов на 40%. Увеличение срока службы шины за счет отсутствия микропор, вызванных резким перепадом температур при прямом контакте с паром.
Сценарий 2: Вулканизация конвейерных лент шириной до 2000 мм
При стыковке или производстве многослойных лент критически важно обеспечить равномерную температуру по всей ширине полотна. Прямой пар может создавать зоны перегрева в центре и недогрева у краев.
- Мощность нагрева: Интегрированные ТЭНы в рубашке (гибридная система) или чистый пар мощностью до 500 кВт.
- Производительность: До 4 стыков в смену.
- Затраты энергии: На 15% выше, чем у камер прямого действия, но компенсируются отсутствием необходимости последующей сушки ленты.
Инженерное наблюдение: На практике мы видим, что для тонкостенных изделий (толщина до 5 мм) использование паровой рубашки экономически не оправдано из-за длительности прогрева металла самой камеры. Данное оборудование рентабельно для изделий с толщиной стенки от 10 мм и массой загрузки свыше 500 кг.
Основные технические характеристики и параметры выбора
При формировании технического задания (ТЗ) на закупку, необходимо учитывать ряд ключевых параметров, которые напрямую формируют стоимость оборудования. В 2026 году рынок требует четкого соответствия следующим спецификациям:
| Параметр | Стандартные значения | Влияние на цену |
|---|---|---|
| Рабочее давление (Pраб) | 0.6 – 1.6 МПа | Рост цены экспоненциальный при переходе через порог 1.0 МПа из-за требований к толщине стенки и классу сварки. |
| Рабочая температура (Tраб) | до 190°C | Высокие температуры требуют использования жаропрочных сталей и спецуплотнений, увеличивая стоимость на 10-15%. |
| Диаметр цилиндра (D) | 1000 – 3000 мм | Основной драйвер стоимости материалов. Увеличение диаметра на 500 мм увеличивает массу металла на ~30%. |
| Длина рабочей зоны (L) | 2000 – 12000 мм | Линейный рост стоимости, но усложняет логистику (требуется негабаритная перевозка). |
| Материал рубашки | Сталь 20, 09Г2С, нержавеющая сталь | Нержавеющая сталь увеличивает срок службы, но удорожает конструкцию в 2.5 раза. |
| Тип запорного устройства | Быстрозапорный затвор (БЗУ), байонетный | Автоматизированные БЗУ с гидравликой дороже ручных на 200-400 тыс. руб., но ускоряют цикл на 15 минут. |
Важно отметить, что вулканизационная камера с паровой рубашкой требует обязательной сертификации по нормам промышленной безопасности (Ростехнадзор в РФ или аналогичные органы в странах ЕАЭС). Наличие паспорта сосуда, работающего под давлением, является неотъемлемой частью легитимной сделки.
Диапазон цен и факторы формирования стоимости в 2026 году
Вопрос «сколько стоит» не имеет однозначного ответа без проектной проработки. Однако, анализ рынка промышленного оборудования позволяет выделить следующие диапазоны цен на базовые конфигурации (без учета системы генерации пара и сложной автоматики):
- Малые камеры (D=1000-1200 мм, L=2000-3000 мм): От 3.5 до 6 млн рублей. Используются для лабораторных целей или мелкосерийного производства уплотнителей.
- Средние камеры (D=1500-1800 мм, L=4000-6000 мм): От 8 до 14 млн рублей. Наиболее востребованный сегмент для производства техпластин и средних шин.
- Крупные промышленные автоклавы (D=2000+ мм, L=8000+ мм): От 18 млн рублей и выше. Цена может достигать 40-50 млн рублей для уникальных проектов с полной автоматизацией и гибридным heating.
Что влияет на стоимость?
- Толщина стенки и марка стали: Цены на металл в 2026 году остаются волатильными. Использование импортных аналогов стали (если требуется экспорт) может увеличить смету на 25%.
- Сложность системы управления: Базовая релейная логика дешевле, чем PLC-контроллеры Siemens/Omron с сенсорными панелями и удаленным мониторингом (IoT).
- Дополнительные опции: Система вакуумирования перед подачей пара (для удаления воздуха из пор резины), система охлаждения водой после цикла, механизмы загрузки/выгрузки (тележки, рельсовые пути).
- Логистика: Габаритные грузы требуют спецтранспорта. Доставка камеры длиной 10 метров в удаленный регион может стоить до 15% от цены оборудования.
Покупка напрямую у завода-изготовителя, такого как наша компания, исключает наценку дилеров (обычно 15-30%) и позволяет зафиксировать цену на этапе подписания договора, защитив бюджет от инфляционных рисков.
Как выбрать поставщика: критерии надежности и E-A-T
Выбор партнера для поставки столь сложного оборудования, как вулканизационная камера с паровой рубашкой, должен базироваться на проверке компетенций, а не только на цене. Ошибка в выборе может привести к простоям производства и авариям.
Чек-лист проверки производителя:
- Наличие лицензии и сертификатов: Проверьте наличие действующей лицензии на проектирование и изготовление сосудов под давлением. Запросите примеры сертификатов соответствия ТР ТС 032/2013.
- Собственное производство vs Перекупщики: Требуйте видео-экскурсию по цехам. Наличие собственного сварочного производства, станков для вальцовки обечаек и лаборатории неразрушающего контроля (УЗК, рентген) — признак реального завода.
- Опыт в отрасли: Запросите референс-лист. Если завод никогда не делал камеры для шин, но предлагает вам такое решение, есть риск технологических ошибок в расчете тепловых потоков.
- Сервисная поддержка: Уточните сроки поставки запасных частей (уплотнения, клапаны). Для импортных комплектующих сроки могут достигать 6 месяцев, что неприемлемо для непрерывного цикла.
Мы рекомендуем запрашивать не просто коммерческое предложение, а предварительный тепловой расчет. Профессиональный производитель всегда спросит у вас график нагрева и охлаждения вашего продукта, прежде чем назвать финальную цену.
Сравнение технологий нагрева: Паровая рубашка vs Прямой пар vs Электричество
Для обоснования выбора именно камеры с паровой рубашкой, проведем сравнительный анализ с альтернативными методами вулканизации.
| Критерий | Паровая рубашка (Косвенный нагрев) | Прямой пар (Автоклав) | Электрические ТЭНы (Воздушная среда) |
|---|---|---|---|
| Качество поверхности | Высокое (сухое тепло) | Среднее (риск конденсата) | Высокое |
| Равномерность нагрева | Высокая (по всей площади) | Зависит от циркуляции | Низкая (требует мощных вентиляторов) |
| Скорость нагрева | Средняя (инерция металла) | Высокая | Низкая (низкая теплоемкость воздуха) |
| Энергоэффективность | Средняя (потери через стенки) | Высокая | Низкая (высокая стоимость кВт*ч) |
| Стоимость эксплуатации | Средняя | Низкая | Высокая |
| Применимость для толстостенных изделий | Идеально | Хорошо | Плохо (риск градиента температур) |
Рекомендация инженера: Если ваш приоритет — максимальная скорость и дешевизна энергии, и вы работаете с простыми изделиями, выбирайте прямой пар. Если же на первом месте стоит качество поверхности, отсутствие окисления и работа с чувствительными компаундами, вулканизационная камера с паровой рубашкой является безальтернативным выбором, несмотря на более высокие первоначальные вложения.
Логистика, монтаж и пусконаладочные работы
Покупка оборудования — это только половина дела. Особенности транспортировки и монтажа камер большого диаметра требуют тщательного планирования.
Транспортные ограничения
Камеры диаметром свыше 2.5 метров и длиной более 6 метров часто попадают в категорию «негабарит». Это требует:
- Разработки схемы погрузки и крепления.
- Получения разрешений на перевозку по федеральным трассам.
- Использования тралов с низкой посадкой.
Производители часто предлагают услугу доставки «под ключ», включая страхование груза. В 2026 году логистические издержки составляют значительную часть бюджета, поэтому оптимизация маршрута критична.
Монтаж на площадке заказчика
Установка требует подготовленного фундамента, способного выдержать вес камеры, заполненной продуктом и конденсатом (до 50-100 тонн для крупных моделей). Обязательны подвод пара (паропровод высокого давления), конденсатной линии и электроэнергии для шкафа управления.
Пусконаладка (SAT)
Этап включает в себя:
- Гидравлические испытания на прочность (давление 1.5 от рабочего).
- Проверку герметичности сварных швов рубашки.
- Настройку PID-регуляторов под конкретный продукт.
- Обучение персонала заказчика.
Не пренебрегайте этапом обучения. Статистика показывает, что 60% поломок в первый год эксплуатации связаны с ошибками операторов (резкий сброс давления, неправильная последовательность открытия клапанов).
Типичные ошибки при выборе и эксплуатации
Анализ обращений в сервисную службу за последние 5 лет выявил ряд системных ошибок, которые допускают покупатели.
1. Игнорирование качества пара.
Если пар, подаваемый в рубашку, содержит много влаги или примеси, это приводит к коррозии внутренних полостей рубашки и снижению коэффициента теплопередачи. Решение: установка качественных фильтров-сепараторов перед входом в камеру.
2. Неправильный выбор конденсатоотводчиков.
Использование дешевых термостатических traps вместо поплавковых или термодинамических приводит к накоплению конденсата в рубашке. Это создает «холодные зоны» и неравномерный нагрев. Экономия на арматуре в 50 тысяч рублей может стоить партии бракованной продукции на миллионы.
3. Отсутствие теплоизоляции.
Внешняя поверхность камеры должна быть тщательно изолирована. Потери тепла в окружающую среду не только увеличивают расход пара, но и создают некомфортные условия в цеху, а также риск ожогов для персонала.
4. Ошибки в проектировании загрузки.
Размещение изделий слишком плотно друг к другу блокирует циркуляцию тепла внутри камеры. Необходимо соблюдать зазоры согласно технологической карте.
FAQ: Часто задаваемые вопросы о вулканизационных камерах
Какой срок службы вулканизационной камеры с паровой рубашкой?
При соблюдении регламента технического обслуживания и использовании качественного металла, срок службы составляет 15–20 лет. Корпус является статичным элементом, основные изнашиваемые части — уплотнения затвора и запорная арматура.
Можно ли модернизировать старую камеру, добавив паровую рубашку?
Теоретически возможно, но экономически нецелесообразно. Требуется полная перевальцовка обечаек, замена днищ и пересчет на прочность. В большинстве случаев выгоднее приобрести новое оборудование, особенно учитывая современные требования энергоэффективности.
Требуется ли регистрация камеры в Ростехнадзоре?
Да, если рабочее давление превышает 0.07 МПа, а температура воды/пара выше 115°C, и произведение давления (МПа) на объем (м³) превышает определенные нормы (согласно ФНП ОРПД). Большинство промышленных камер подлежат обязательному учету и экспертизе.
Какова гарантия на оборудование?
Стандартная гарантия производителей составляет 12–24 месяца на корпус и 12 месяцев на электрокомпоненты и арматуру. Мы рекомендуем заключать договор на постгарантийное обслуживание.
Влияет ли диаметр камеры на равномерность вулканизации?
Да. Чем больше диаметр, тем сложнее обеспечить равномерность температуры в центре загрузки без принудительной циркуляции. Для камер диаметром более 2 метров мы настоятельно рекомендуем оснащать их внутренними вентиляторами или системой рециркуляции воздуха, даже при наличии паровой рубашки.
Заключение и рекомендации по закупке
Инвестиции в вулканизационную камеру с паровой рубашкой в 2026 году — это стратегическое решение для повышения качества резиновых изделий и снижения эксплуатационных рисков. Несмотря на более высокую начальную стоимость по сравнению с простыми автоклавами, данный тип оборудования обеспечивает превосходный контроль процесса, минимизирует брак и расширяет номенклатуру выпускаемой продукции.
Ключевые выводы для закупщика:
- Не экономьте на системе управления и конденсатоотводчиках — это «мозг» и «сердце» эффективности камеры.
- Требуйте полный пакет документов для регистрации в надзорных органах.
- Рассматривайте поставщиков с собственным инжиниринговым центром, способных выполнить тепловой расчет под ваш конкретный продукт.
- Учитывайте полную стоимость владения (TCO), включая энергопотребление и обслуживание, а не только цену покупки.
Наша компания, ООО «Хаодэ Резиновые Технологии (Шаньдун)», готова предложить индивидуальные инженерные решения, разработку чертежей КМД и изготовление камер любой сложности в соответствии с вашими техническими требованиями. Расположенное в зоне экономического развития Даван города Дунъин (провинция Шаньдун, Китай), наше специализированное предприятие фокусируется на обеспечении стабильного качества и технологической надёжности для мировых производителей шинной продукции.
Мы обеспечиваем полный цикл сопровождения: от аудита текущего производства до шеф-монтажа и запуска линии. Наш опыт в разработке высокоточных решений, включая вулканизационные диафрагмы для радиальных шин (PCR и TBR), позволяет нам глубоко понимать специфику термических процессов. Благодаря производственной площади более 30 000 м² и годовому выпуску свыше 400 000 единиц продукции, сертифицированной по ISO 9001:2015, мы гарантируем масштабируемость поставок и оперативную поддержку на всех этапах взаимодействия.
Для получения детального коммерческого предложения с расчетом окупаемости и технической спецификацией, пожалуйста, свяжитесь с нашим отделом промышленных продаж.